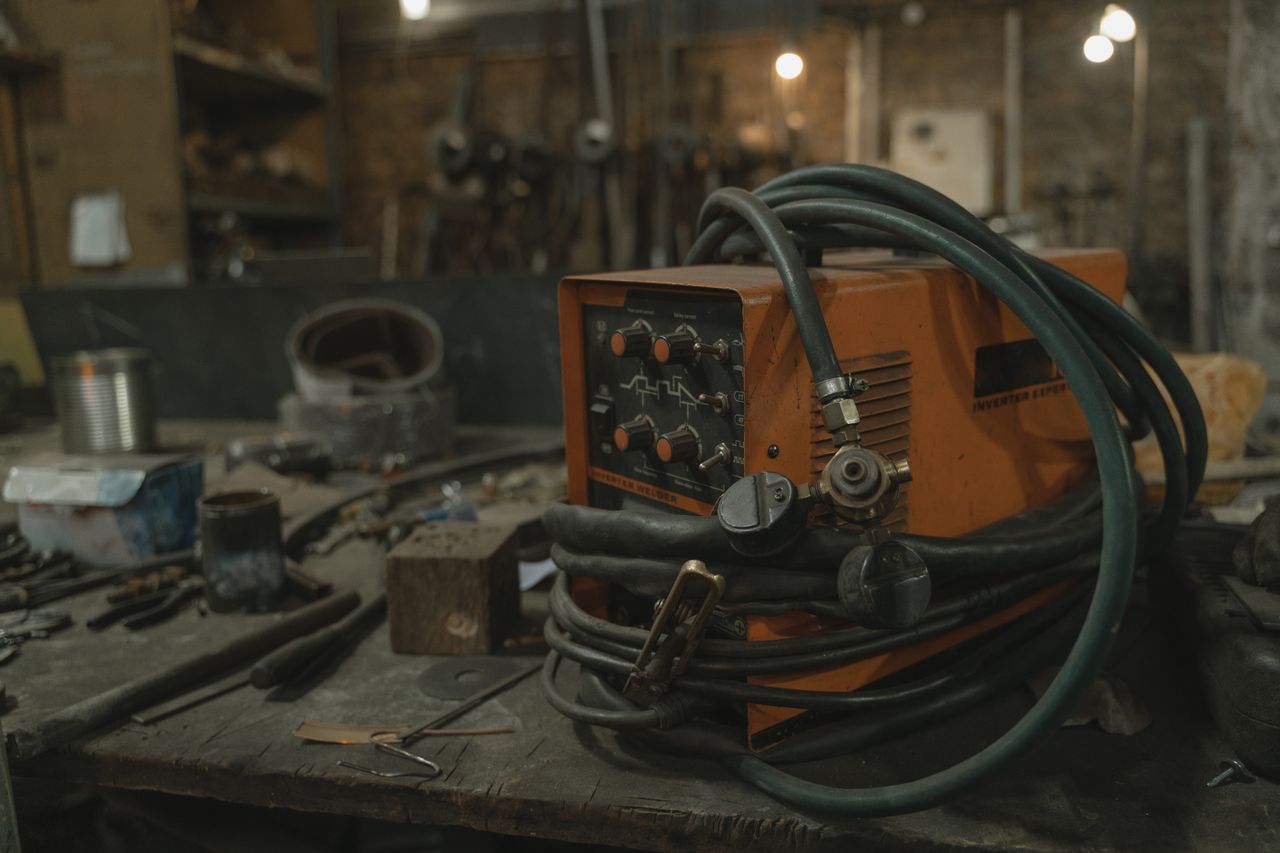
Pratique et abordable, le poste à souder Parkside à fil fourré peut pourtant réserver quelques déconvenues : fil qui n’avance plus, soudures irrégulières, projections ou difficulté d’amorçage. Ces problèmes viennent-ils d’un mauvais réglage, d’un consommable inadapté ou d’une panne réelle ? Cet article passe en revue les causes les plus fréquentes et les solutions à vérifier avant de remplacer l’appareil.
Problèmes fréquents du poste à souder Parkside à fil fourré
Un poste à souder Parkside utilisant du fil fourré permet de réaliser des assemblages sans bouteille de gaz externe, ce qui le rend pratique pour les travaux occasionnels, les réparations et le bricolage. Son fonctionnement reste toutefois sensible à plusieurs paramètres : qualité du fil, vitesse d’avance, réglage de puissance, état de la masse et préparation des pièces.
Les problèmes rencontrés ne signifient donc pas nécessairement que le poste est défectueux. Dans de nombreux cas, ils proviennent d’un réglage inadapté ou d’un consommable mal installé.
Parmi les symptômes les plus courants figurent :
- un fil qui avance par à-coups ou reste bloqué ;
- un arc difficile à amorcer ;
- un fil qui vient buter contre la pièce sans fondre correctement ;
- des soudures poreuses ou irrégulières ;
- un cordon posé en surface sans pénétration suffisante ;
- de nombreuses projections autour de la zone soudée ;
- un fil qui s’emmêle à l’intérieur du poste ;
- un arc qui se coupe régulièrement.
Avant d’envisager une panne du poste à souder, il convient de contrôler l’ensemble de la chaîne d’alimentation du fil. La bobine doit tourner librement, le galet d’entraînement doit être correctement réglé et le fil doit pouvoir circuler sans résistance excessive jusqu’à la torche.
La connexion de masse joue également un rôle essentiel. Une pince fixée sur une surface rouillée, peinte ou très sale peut provoquer un arc instable et un mauvais amorçage. Il est préférable de la placer directement sur du métal propre, aussi près que possible de la zone de soudage.
Enfin, les réglages disponibles diffèrent selon les modèles Parkside. Certains appareils proposent plusieurs niveaux de puissance et une commande séparée de vitesse du fil, tandis que d’autres disposent de réglages plus automatisés. Il convient donc de se référer aux indications propres au modèle utilisé plutôt que d’appliquer une valeur universelle.
Pourquoi le fil fourré ne s’amorce pas correctement
Lorsque le fil touche la pièce mais que l’arc ne démarre pas correctement, plusieurs causes sont possibles.
La première consiste à vérifier la connexion électrique. Une pince de masse mal fixée peut empêcher le courant de circuler correctement. Une couche de peinture, de rouille, de graisse ou de calamine entre la pince et le métal augmente la résistance et rend l’amorçage difficile.
La surface à souder doit donc être préparée sur quelques centimètres autour de la zone de travail. Un brossage ou un léger meulage permet d’obtenir une surface métallique propre.
L’extrémité du fil mérite également d’être contrôlée. Si elle forme une boule importante après la soudure précédente, l’amorçage suivant peut devenir moins régulier. Il suffit généralement de couper cette extrémité pour repartir avec quelques millimètres de fil propre dépassant de la buse.
Un mauvais rapport entre puissance et vitesse d’avance peut produire deux comportements caractéristiques.
Si le fil avance trop rapidement par rapport à la puissance disponible, il vient pousser contre le métal et peut donner l’impression que la torche rebondit. Le bruit est irrégulier et le cordon se forme difficilement.
À l’inverse, si la vitesse du fil est trop faible, l’arc peut devenir trop long et se couper régulièrement. Le fil fond alors avant de maintenir une distance stable avec la pièce.
La distance entre la torche et le métal intervient également. Avec un fil fourré, une longueur de fil libre excessive rend généralement l’arc moins stable. Une distance courte et régulière facilite le contrôle du bain de fusion.
Enfin, un fil ancien, oxydé ou de mauvaise qualité peut perturber l’alimentation électrique et mécanique. Une bobine ayant été stockée longtemps dans un endroit humide peut présenter une corrosion superficielle. Dans ce cas, son remplacement peut suffire à retrouver un fonctionnement normal.
Comment régler l’intensité et la vitesse du fil
Le bon réglage dépend principalement de l’épaisseur du métal, du diamètre du fil et de la position de soudage. Il n’existe donc pas une valeur unique valable pour toutes les situations.
Sur certains postes Parkside, l’utilisateur choisit un niveau de puissance puis règle manuellement la vitesse du fil. D’autres modèles associent davantage les paramètres. Dans tous les cas, le tableau de réglage ou le manuel fourni avec l’appareil constitue le meilleur point de départ.
Pour régler le poste, il est conseillé d’effectuer plusieurs essais sur une chute de métal ayant une épaisseur comparable à celle de la pièce définitive.
L’objectif est d’obtenir un arc stable et régulier. Le bruit produit pendant une soudure correcte est généralement continu, sans claquements violents ni interruptions répétées.
Plusieurs symptômes peuvent guider l’ajustement :
| Symptôme | Cause possible | Ajustement à essayer |
|---|---|---|
| Le fil pousse fortement contre la pièce | Vitesse de fil trop élevée | Réduire progressivement la vitesse |
| Le fil fond avant de maintenir l’arc | Vitesse trop faible | Augmenter légèrement la vitesse |
| Cordon posé en surface | Puissance insuffisante | Augmenter la puissance si l’épaisseur le permet |
| Risque de percer la tôle | Puissance excessive | Réduire la puissance ou travailler par points |
| Arc instable | Masse, fil ou réglage inadapté | Contrôler les connexions puis ajuster la vitesse |
| Nombreuses projections | Mauvais équilibre entre puissance et fil | Modifier progressivement la vitesse et la puissance |
Les modifications doivent être effectuées par petites étapes. Changer plusieurs réglages en même temps rend plus difficile l’identification du paramètre responsable.
Sur une tôle fine, une puissance trop importante peut rapidement provoquer un trou. Il est alors préférable d’utiliser un niveau inférieur et de réaliser de courtes soudures espacées afin de limiter l’échauffement.
Sur un matériau plus épais, une puissance insuffisante produit souvent un cordon bombé qui semble simplement déposé sur le métal. Lorsque le poste atteint ses limites de capacité, augmenter uniquement la quantité de fil ne permettra pas d’obtenir une pénétration correcte.
Le fil fourré se bloque ou s’emmêle
Les problèmes d’alimentation du fil sont particulièrement fréquents sur les postes à souder à dévidage continu.
Le premier élément à contrôler est la bobine. Elle doit pouvoir tourner sans être totalement libre. Si le frein est trop serré, le moteur d’entraînement doit fournir un effort excessif et le fil peut avancer de manière irrégulière. S’il est au contraire trop lâche, la bobine continue à tourner lorsque le moteur s’arrête et le fil risque de se dérouler dans le compartiment.
Il faut ensuite examiner le galet d’entraînement. Une pression insuffisante entraîne un patinage : le galet tourne mais n’entraîne pas correctement le fil. Une pression excessive peut au contraire déformer le fil fourré, qui est généralement plus fragile qu’un fil plein.
Le galet doit également correspondre au diamètre du fil utilisé. Sur les appareils proposant plusieurs gorges, l’utilisation de la mauvaise gorge peut provoquer un entraînement insuffisant ou une déformation du consommable.
Le conduit reliant le mécanisme d’entraînement à la torche peut également être en cause. La poussière métallique, les débris ou un coude trop marqué peuvent augmenter les frottements.
Si le fil se bloque régulièrement, il faut vérifier :
- l’état de la bobine ;
- le réglage de son frein ;
- la pression du galet ;
- l’adéquation entre le galet et le diamètre du fil ;
- l’état du conduit de guidage ;
- la propreté de la torche ;
- l’état du tube-contact.
Le tube-contact situé à l’extrémité de la torche est un autre point important. Son orifice doit correspondre au diamètre du fil. Un tube déformé, encrassé par les projections ou présentant une usure importante peut ralentir le passage du fil.
Lorsque le fil se bloque au niveau de la torche alors que le moteur continue de pousser, il peut s’accumuler et former une boucle près du galet. Dans ce cas, il faut arrêter le poste, couper son alimentation avant toute intervention interne, dégager le fil endommagé et rechercher la cause du blocage avant de remettre une nouvelle longueur en place.
Soudure irrégulière et manque de pénétration
Un cordon qui paraît correct en surface n’est pas nécessairement une soudure solide. Le métal d’apport doit fusionner correctement avec les deux pièces assemblées.
Un manque de pénétration se reconnaît souvent à un cordon très bombé, étroit ou semblant simplement déposé sur la surface. Plusieurs facteurs peuvent l’expliquer.
Une puissance trop faible est l’une des causes les plus courantes. Le bain de fusion n’atteint alors pas suffisamment le métal de base.
Une vitesse d’avance de la torche trop importante produit un résultat similaire. Même avec un réglage de puissance correct, déplacer la torche trop rapidement ne laisse pas suffisamment de temps à la chaleur pour pénétrer dans la pièce.
La préparation du joint est également déterminante. Pour les métaux relativement épais, rapprocher simplement deux bords droits peut être insuffisant. Selon l’assemblage, un chanfrein peut être nécessaire afin que la soudure atteigne davantage la profondeur du joint.
La présence de rouille, peinture, graisse ou calamine nuit aussi à la fusion et augmente le risque de défauts. Une préparation mécanique des surfaces améliore généralement beaucoup le résultat.
L’angle de la torche doit rester relativement constant. Avec certains fils fourrés autoprotégés, la technique recommandée consiste généralement à tirer la torche plutôt qu’à la pousser. Il reste néanmoins préférable de vérifier les indications données pour le fil utilisé, car le comportement peut varier selon le consommable.
Un autre problème fréquent est la porosité, reconnaissable à de petites cavités dans le cordon. Elle peut provenir d’une surface contaminée, d’un fil dégradé ou de mauvaises conditions de soudage.
Il faut également distinguer la soudure elle-même du laitier. Les fils fourrés génèrent généralement une couche de laitier à la surface du cordon. Celle-ci doit être retirée, souvent avec un marteau à piquer et une brosse métallique, avant d’évaluer correctement la qualité de la soudure ou de déposer une nouvelle passe.
Projections excessives avec un poste Parkside
Le soudage au fil fourré produit naturellement davantage de projections que certains procédés utilisant un fil plein et un gaz de protection. Une quantité très importante de projections peut néanmoins révéler un problème de réglage.
Un déséquilibre entre la vitesse du fil et la puissance figure parmi les premières causes à vérifier. Lorsque le fil arrive trop rapidement dans le bain, il peut créer des courts-circuits brutaux qui projettent des gouttelettes de métal autour du cordon.
À l’inverse, un arc excessivement long et instable peut également augmenter les projections.
Une mauvaise masse accentue parfois le phénomène. Avant de modifier longuement les commandes du poste, il est donc utile de contrôler que la pince est correctement serrée sur une zone métallique propre.
La technique de l’utilisateur joue aussi un rôle. Une distance irrégulière entre la torche et la pièce entraîne des variations de l’arc. Maintenir une position stable et déplacer la torche à vitesse constante permet généralement d’obtenir un meilleur résultat.
Les projections peuvent également être favorisées par :
- une surface sale ou rouillée ;
- un fil de qualité médiocre ou oxydé ;
- une vitesse d’avance mal adaptée ;
- une distance torche-pièce excessive ;
- un tube-contact détérioré ;
- une alimentation électrique instable.
Des produits anti-projections existent pour faciliter le nettoyage autour de la soudure, mais ils ne corrigent pas un mauvais réglage. Il est préférable de résoudre d’abord la cause du problème.
Il faut également éviter d’appliquer un produit directement sur les surfaces qui doivent être soudées, sauf s’il est spécifiquement prévu pour cet usage, car une contamination du joint peut dégrader la qualité du cordon.
Solutions pour améliorer la qualité des soudures
Améliorer le résultat d’un poste Parkside à fil fourré ne passe pas nécessairement par le remplacement de l’appareil. Une méthode de travail régulière permet souvent de résoudre une grande partie des difficultés.
La première règle consiste à préparer soigneusement les pièces. Les zones à souder doivent être débarrassées autant que possible de la peinture, de la corrosion, de la graisse et des impuretés.
La deuxième consiste à placer correctement la pince de masse. Elle doit être fixée sur du métal propre et assurer un contact ferme.
Le système d’alimentation du fil doit ensuite fonctionner sans contrainte excessive. Une bobine correctement freinée, un galet bien ajusté et un tube-contact en bon état assurent un dévidage régulier.
Avant chaque travail important, réaliser un cordon d’essai permet également d’ajuster le poste sans risquer d’endommager la pièce définitive. Il est préférable de modifier un paramètre à la fois jusqu’à obtenir un arc régulier.
La gestuelle compte autant que le réglage. Il faut chercher à conserver :
- une distance torche-pièce constante ;
- un angle de torche régulier ;
- une vitesse de déplacement stable ;
- une bonne visibilité sur le bain de fusion ;
- une position confortable permettant de contrôler le mouvement.
Lorsque plusieurs passes sont nécessaires, le laitier doit être entièrement retiré entre chacune d’elles. Souder directement par-dessus peut emprisonner des inclusions dans le joint.
Il faut enfin tenir compte des limites du poste. Un appareil compact destiné au bricolage peut convenir à de nombreux travaux, mais il ne dispose pas nécessairement de la puissance ou du facteur de marche d’un équipement professionnel. Sur une pièce trop épaisse, un mauvais résultat n’est pas toujours lié à un mauvais réglage : le poste peut simplement avoir atteint sa capacité de soudage.
La sécurité reste indissociable de ces réglages. Le soudage doit être effectué avec un masque adapté, des gants et des vêtements résistants, dans une zone correctement ventilée et éloignée des matériaux inflammables. Les pièces soudées restent par ailleurs très chaudes après l’arrêt de l’arc.
Lorsqu’un poste Parkside continue à présenter un dévidage irrégulier, une absence d’arc ou des coupures malgré un fil correctement installé, une masse propre et des réglages cohérents, une défaillance mécanique ou électrique devient plus plausible. Dans ce cas, mieux vaut interrompre l’utilisation et faire contrôler l’appareil plutôt que de démonter des éléments électriques sous tension.